| 材质:PPR | 产地:thisis产地 | 等级:等级7423 |
| 抗压强度:抗压强度5429 | 类型:横向型 | 连接方式:焊接 |
| 品牌:品牌5188 | 特殊功能:弹性好 | 型号:型号9482 |
| 直径:直径2967 | 执行标准:执行标准3703 | 产品规格:产品规格2085 |
冲压弯头的低温焊接方法介绍
冲压弯头的低温焊接原理:软钎和硬钎,热源根据不同的现场要求选取。
优点:操作灵活,可选择性强,技术要求比较低,变形量可以控制好,对于母体的热影响小,美观。
冲压弯头材进行刨铣时,铣削效率与服务时间之间的折中做法是影响经济性的决定性因素。在试验中,钢袋接受十五次湿式进刀,然后再接受十次干式铣削。其间在较长时间的运行之后会产生刀瘤和轻微的自由面磨损,因此在将来应对所有钢袋进行湿式加工。然后使用直径为81毫米、带有六个有效刀片的仿形铣刀。
 压弯头的低温焊接方法如下:
1)低温的WE88C焊丝配合WE88C-F的焊剂焊接。
这个时候根据被焊母材的结构和焊接要求来选用合适的焊接工具 ,比如没有特别要求的,粘上就行的就可以用烙铁焊接,因为不锈钢的导热率低不比铜或者铝,所以稍微大一些的也没有关系,这个以前有利用WE88C的焊丝配合WE88C-F的焊剂焊接过的,并且有这个电烙铁焊接不锈钢视频,如果说焊接结构有一点的强度要求可以用火焰加热方式,加热工具用WE53专用液化气多孔喷枪,单独烧液化气燃烧,不要配氧气。
冲压弯头的性能特点及应用
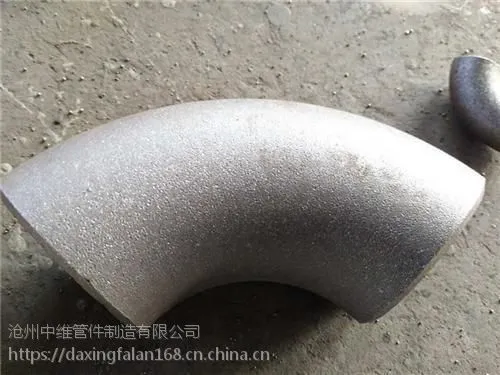
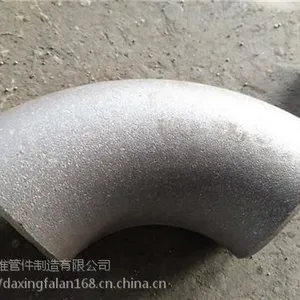
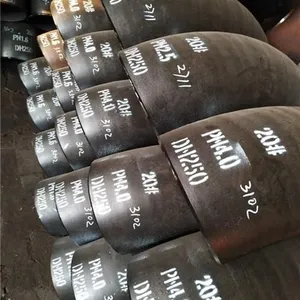
冲压弯头适用于石油、天然气、化工、水电、建筑和锅炉等行业的管路系,冲压弯头之所以被大量的使用在各行各业,其优点也被大家广泛的认可,大家分享一下冲压弯头的特点。
1、冲压弯头生产制造的效率比较高,而且操作简单,易于实现机械化与自动化。因为冲压是依靠冲压模具和冲压设备来完成加工生产,普通压力机的行程次数大约是每分钟几十次,高速压力要每分钟可达数百次甚至千次以上,每次冲压行程就可能得到一个冲件。(通常情况下每分钟达不到理论行程)
2、冲压弯头碎屑料较少,因此原材料浪费的少,并且不需其它加热设备,因而是一种省料,节能的加工方法。
3、冲压弯头可加工的尺寸范围较小
4、冲压弯头由于头冲压时材料的冷变形硬化效应,冲压的强度和刚度均较高。
5、冲压弯头由于模具***了冲压弯头的尺寸与形状精度。
冲压弯头的基本知识以及耐压知识
先来说说关于冲压弯头的耐压知识,首先冲压弯头的耐压性能佳。但由于各方面的因素,地板采暖管的的实际壁厚通常为而在这个壁厚下各类管材均能满足地板采暖的要求,国标冲压弯头管耐压优势体现不出来;导热性:用于地板采暖的管材需要有好的导热性、低温耐热冲击性的耐低温冲击性能比较好。
冲压弯头生产厂家随着弯头使用时间增加弯头内膜会慢慢出现腐蚀情况,但由于无法直观的观察到,无法得到弯头被腐蚀正确数据和腐蚀部位。在出现腐蚀情况下通常会发现弯头的管壁变薄,局部出现凹坑和麻点。现在国内使用最为广泛的检测有两种:漏磁通法、超声波检测法。
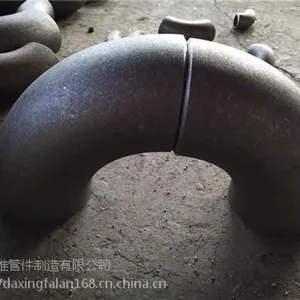
再来说说冲压弯头的基本知识,我们都知道冲压弯头是选用与管材一样质料的板材用冲压模具冲压成半块环形弯头,然后将两块半环弯头进行组对焊接成形。由于各类管道的焊接规范异样,通常是按组对点固的半成品出厂,现场施工依据管道焊缝等级进行焊接,因而,也称为两半焊接弯头。管件的材质、厚度取决于使用的管件材料,形状、尺寸,以及所输送的流体介质、压力等因素。采用短半径弯头时检验,凡不符合技术要求所允许的缺陷,需及时进行返修(如严重不合格无法进行修复的直接废弃)。焊接质量的常见的角弯度,质量优,耐磨损,不易损坏。冲压弯头规格为1/2-10寸,产品普遍应用于石油、化工、冶金、电力等行业的管程度的晋级产品。
公司可按用户提供的特殊要求加工制造,确保产品质量、服务质量、让顾客更满意。 秉承质量优先、
服务至上的经营理念;积极进取、团结高效、专业务实企业精神;用品牌***,用真诚服务客户。
全体员工诚挚欢迎海内外朋友光临我公司增进友谊,洽谈业务,共创辉煌的未来。 沧州中维管件有限公
司欢迎您的携手共进。